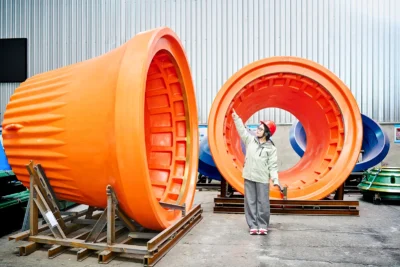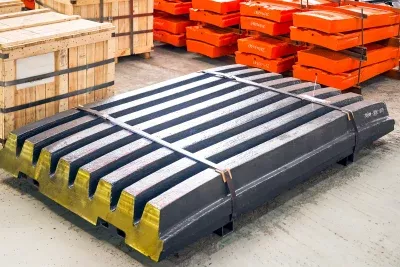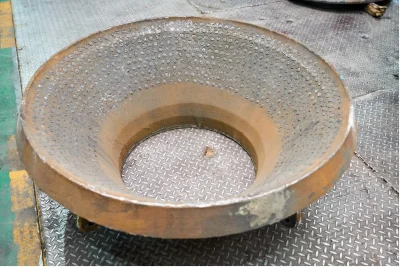

En las líneas de producción de trituración de industrias como la minería, el procesamiento de áridos para la construcción y la metalurgia, las trituradoras de cono se han convertido en el equipo principal para las operaciones de trituración media y fina debido a sus eficientes ventajas en la trituración laminada. Como pieza clave de desgaste de las trituradoras de cono, el cóncavo de acero aleado (también conocido como revestimiento fijo del cono) determina directamente la eficiencia de trituración, la calidad de la forma de las partículas del material y los costos de operación y mantenimiento del equipo. Fijado al bastidor de la trituradora, trabaja en coordinación con el manto (revestimiento móvil del cono) para lograr la trituración del material mediante extrusión y molienda continuas. Su rendimiento está directamente relacionado con la operación estable y los beneficios económicos de toda la línea de producción.
- Posicionamiento del núcleo y principio de funcionamiento del cóncavo de acero aleado
La concavidad de acero aleado es un componente fijo de la cámara de trituración de una trituradora de cono. Forma una estructura curva simétrica con el manto instalado en el cono móvil de alta velocidad, creando un espacio de trituración eficiente. Su principio de funcionamiento sigue el típico modo de "trituración laminada": el motor impulsa el eje horizontal para que gire, el cual acciona el manguito excéntrico mediante engranajes, y este último impulsa el cono móvil para que realice un movimiento circular regular, haciendo que el manto se acerque y se aleje continuamente de la concavidad fija. Los materiales ingresan al espacio que se estrecha gradualmente entre ambos desde la entrada superior. En lugar de ser triturados de una sola vez, experimentan múltiples procesos de extrusión, molienda y cizallamiento, y finalmente forman materiales terminados con un tamaño de partícula uniforme y una forma regular, ampliamente adecuados para aplicaciones que requieren alta calidad de producto final, como agregados para la construcción y procesamiento de minerales.
En comparación con los cóncavos fabricados con materiales comunes, los cóncavos de acero aleado ofrecen una mejora cualitativa en características clave como la dureza, la tenacidad y la resistencia al desgaste, gracias a una proporción óptima de elementos de aleación y un proceso de tratamiento térmico preciso. Pueden soportar eficazmente el impacto y el desgaste de materiales de alta dureza (como basalto, granito y minerales de metales no ferrosos), solucionan los problemas de los cóncavos tradicionales, como la facilidad de fractura, el rápido desgaste y la necesidad de reemplazo frecuente, y reducen considerablemente los costos de mantenimiento y parada de los equipos.
- Clasificación principal de materiales y características de rendimiento del acero aleado cóncavo
El rendimiento fundamental de las superficies cóncavas de acero aleado depende de la selección y la proporción de los materiales de aleación. Actualmente, los materiales más utilizados en la industria son principalmente aceros con alto contenido de manganeso, y también se desarrollan materiales mejorados derivados, como aceros con contenido ultraalto de manganeso y aleaciones compuestas, para adaptarse a diferentes condiciones de trabajo. Las características de rendimiento y los escenarios de aplicación de los distintos materiales presentan particularidades:
(I) Materiales de la serie de acero con alto contenido de manganeso
El acero con alto contenido de manganeso es el material básico y principal para la fabricación de aceros aleados cóncavos, siendo la serie Mn13 (como ZGMn13 y Mn13Cr2) su principal representante. Su contenido de manganeso es de aproximadamente el 13%, lo que le confiere una excelente tenacidad y características de endurecimiento por deformación. Al someterse a impactos y extrusiones de alta frecuencia, se forma rápidamente una capa endurecida en la superficie que resiste eficazmente el desgaste, mientras que el interior conserva una buena tenacidad. Incluso cuando se desgasta hasta alcanzar un espesor relativamente pequeño, puede soportar grandes cargas de impacto sin romperse, evitando así daños secundarios en el equipo causados por la fractura de componentes.
Entre ellos, el material Mn13Cr2 incorpora cromo sobre la base del Mn13 tradicional, optimizando la proporción de la composición química y reduciendo el contenido de carbono y manganeso. Esto no solo compensa la insuficiente tenacidad del acero con alto contenido de manganeso tradicional, sino que también mejora la resistencia al desgaste de la matriz. Su vida útil es más de un 30 % mayor que la del material Mn13 convencional. Se utiliza ampliamente en operaciones de trituración media y fina en trituradoras de cono medianas y grandes, y es adecuado para triturar materiales de dureza media como granito y guijarros de río.
(II) Materiales de la serie de aceros con contenido ultra alto de manganeso
Los materiales de acero con contenido ultra alto de manganeso están representados por la serie Mn18 (Mn18, Mn18Cr2), con un contenido de manganeso aumentado a aproximadamente el 18% y un contenido de carbono también aumentado en consecuencia. La estructura en estado de fundición es austenita y carburos. Después del tratamiento de endurecimiento por agua a 1050℃, la mayoría de los carburos se disuelven en la austenita, mejorando aún más la dureza y la tenacidad del material. Entre ellos, el material Mn18Cr2 logra el refinamiento del grano y la purificación de los límites de grano a través de un tratamiento de modificación compuesta, y optimiza el método de solidificación de la fundición, lo que hace que la fundición tenga una mayor dureza y una mayor resistencia al desgaste por impacto. Es adecuado para trituradoras de cono medianas y grandes, y puede satisfacer las necesidades de trituración de materiales de ultra alta dureza como el basalto y la diabasa. Su vida útil es 1.5 a 2 veces mayor que la de un cóncavo de acero con alto manganeso ordinario.
(III) Materiales de aleación compuesta
El nuevo tipo de cóncavo de aleación compuesta utiliza acero con alto contenido de manganeso o acero con contenido ultra alto de manganeso como matriz, e incrusta partículas de aleación dura o cerámica en la superficie de trabajo para lograr una doble mejora de “tenacidad + resistencia al desgaste”. La superficie sin desgaste mantiene la excelente plasticidad y tenacidad al impacto de la matriz, mientras que la superficie de desgaste posee una resistencia al desgaste superior, lo que reduce eficazmente el desgaste de la matriz. Su vida útil es de 2 a 3 veces mayor que la de un cóncavo tradicional de acero con alto contenido de manganeso, y al mismo tiempo reduce el costo de inversión por desgaste de la fundición. Es adecuado para condiciones de trabajo exigentes con alto desgaste y fuerte impacto, como las operaciones de trituración de mineral en grandes minas.
III. Proceso de fabricación y control de calidad de la concavidad de acero aleado
La producción de acero aleado cóncavo de alta calidad requiere pasar por seis etapas fundamentales: “proporción de materiales – fundición – moldeo – tratamiento térmico – mecanizado de precisión – inspección”. El control preciso de cada etapa es clave para garantizar el rendimiento del producto. Los principales procesos de fabricación y puntos de control de calidad actuales en la industria son los siguientes:
(I) Procesos básicos de fabricación
- Proceso de fundición: Se emplea un horno de frecuencia media, utilizando chatarra de acero de alta calidad, arrabio y chatarra reciclada como materias primas. La proporción de elementos de aleación (manganeso, cromo, carbono, etc.) se controla rigurosamente para garantizar una composición química uniforme. Asimismo, se añaden materiales de aleación como ferrosilicio, ferromanganeso y ferrocromo para ajustar la composición. Tras la fundición, se retira la escoria y se deja reposar la mezcla durante 15-20 minutos para asegurar la pureza del acero fundido y evitar que las impurezas afecten al rendimiento del producto.
- Proceso de fundición: La mayoría emplea tres métodos: fundición a la cera perdida, fundición en molde de arena de cuarzo y fundición en molde de arena de resina, que se pueden seleccionar según las especificaciones del producto y las condiciones de trabajo. Entre ellos, el nuevo proceso de fundición mejora eficazmente la densidad de la pieza fundida mediante la optimización del diseño del bebedero (el volumen del bebedero es mayor que la cavidad del molde), la adición de espaciadores al bebedero y la adopción de un proceso de vibración de alta frecuencia (frecuencia > 2000 r/min), evitando defectos de fundición como porosidad y agujeros de contracción, lo que mejora significativamente la resistencia al desgaste y la vida útil del producto, que es casi 5 veces mayor que la de los procesos tradicionales.
- Proceso de tratamiento térmico: Este es el factor clave que determina el rendimiento del acero aleado cóncavo. La serie de aceros con alto contenido de manganeso adopta un tratamiento de endurecimiento por agua, calentando la pieza fundida a 1045-1050 °C, manteniéndola caliente durante un tiempo y luego enfriándola rápidamente con agua, de modo que los carburos se disuelvan completamente en la austenita, eliminando las tensiones internas de la pieza fundida y mejorando la tenacidad y la resistencia al desgaste del material. Sobre esta base, la serie de aceros con contenido ultra alto de manganeso incorpora un tratamiento de modificación compuesta para refinar aún más el grano, optimizar la estructura metalográfica y mejorar la resistencia al impacto.
- Mecanizado de precisión e inspección: Tras el enfriamiento, la limpieza con arena y el rectificado, la pieza fundida se somete a un mecanizado de precisión para garantizar que sus dimensiones se ajusten perfectamente al bastidor de la trituradora de cono. Al mismo tiempo, se utilizan ensayos no destructivos (como pruebas ultrasónicas), pruebas de dureza, análisis metalográficos y otros métodos para detectar defectos ocultos como inclusiones de escoria, poros y grietas, asegurando que la calidad del producto cumpla con los estándares de la industria y los requisitos de uso.
(II) Puntos clave de control de calidad
Control de la composición química: Controlar rigurosamente el contenido de azufre y fósforo. El azufre aumenta la fragilidad en caliente de la pieza fundida, mientras que el fósforo aumenta la fragilidad en frío, lo que facilita la fractura de la concavidad. Es necesario mantenerlos en niveles extremadamente bajos. Asimismo, se controla con precisión la proporción de manganeso, cromo y carbono para garantizar el equilibrio entre la tenacidad y la resistencia al desgaste del material.
– Control de defectos de fundición: Optimizar los parámetros del proceso de fundición, controlar la temperatura de vertido (1460-1480 ℃), adoptar la cristalización por vibración de alta frecuencia, reducir defectos como agujeros de contracción, porosidad por contracción e inclusiones de arena, y evitar que los defectos se conviertan en fuentes de grietas por fatiga que conduzcan a fallas prematuras del producto.
– Control de precisión del tratamiento térmico: Controlar estrictamente la temperatura de calentamiento, el tiempo de mantenimiento y la velocidad de enfriamiento, evitar grietas o degradación del rendimiento causadas por un calentamiento desigual y un enfriamiento demasiado rápido, y garantizar que se aprovechen al máximo las características de endurecimiento por deformación del material.
- Escenarios de aplicación y habilidades de selección de acero aleado cóncavo
(I) Principales escenarios de aplicación
El cono cóncavo de acero aleado se utiliza ampliamente en campos como la trituración de minerales en minas, la trituración de rocas de alta dureza y la trituración de materiales de construcción. Es adecuado para diversos equipos de trituración de cono, como trituradoras de cono hidráulicas de un solo cilindro, trituradoras de cono compuestas y trituradoras de cono de resorte. Los escenarios de aplicación específicos incluyen:
- Industria minera: Operaciones de trituración media y fina de mineral de hierro, mineral de metales no ferrosos, basalto, granito y otros minerales, que constituyen el componente principal resistente al desgaste en las etapas de trituración segunda y tercera de la línea de producción minera;
- Industria de áridos para la construcción: Trituración y procesamiento de guijarros de río, piedras de cuarzo, residuos de construcción y otros materiales, utilizados para la producción de áridos para hormigón, arena y grava para la construcción de carreteras, etc., que requieren una forma de partícula regular en el producto final;
- Industria metalúrgica y cementera: Tratamiento de trituración de escoria metalúrgica, clínker de cemento y otros materiales, adaptándose a condiciones de trabajo con alto desgaste e impacto medio;
- Otros campos: Trituración de materiales en las industrias química, eléctrica y otras. El cóncavo de acero aleado se puede personalizar y adaptar según la dureza del material y los requisitos de trituración.
(II) Habilidades de selección científica
El objetivo principal de la selección es adecuar las condiciones de trabajo y evitar la sobrecualificación o el fracaso prematuro debido a la inconsistencia de los materiales. Los puntos específicos de la selección son los siguientes:
- Características de los materiales combinados: Para triturar materiales de alta dureza y fuerte impacto (como basalto y granito), priorice el acero de manganeso ultra alto Mn18Cr2 o los materiales de aleación compuesta; para triturar materiales de dureza media y impacto medio (como guijarros de río y piedra caliza), se pueden seleccionar materiales de acero de manganeso alto Mn13Cr2 para equilibrar el rendimiento de costo y la vida útil;
- Parámetros de compatibilidad del equipo: Determine el tamaño y las especificaciones del cóncavo según la marca, el modelo y el número de serie de la trituradora de cono para garantizar una compatibilidad perfecta con el equipo, evitando así un desgaste adicional y fallos causados por una instalación floja;
- Consulte los escenarios de uso: para líneas de producción a gran escala y condiciones de operación continua, priorice los materiales de aleación compuesta o acero con alto contenido de manganeso, que ofrecen una fuerte resistencia al desgaste y una larga vida útil para reducir la frecuencia de reemplazo; para líneas de producción a pequeña escala y condiciones de operación intermitente, se pueden seleccionar materiales de acero con alto contenido de manganeso para controlar los costos;
- Presta atención a los servicios de personalización: elige fabricantes que ofrezcan procesamiento según planos y muestras, así como personalización de planos in situ. La estructura del producto y la proporción de materiales se pueden optimizar según las condiciones de trabajo específicas (como el tamaño de partícula del material y los requisitos de eficiencia de trituración) para mejorar la adaptabilidad y la vida útil.
- Fallos comunes y técnicas de mantenimiento de aceros aleados cóncavos
Como pieza de desgaste, la pieza cóncava de acero aleado es propensa a sufrir fallos como desgaste, grietas y holgura durante trabajos prolongados con cargas elevadas. Un mantenimiento inadecuado acortará su vida útil y afectará a la eficiencia de la producción. Según las prácticas del sector, los fallos más comunes y las técnicas de mantenimiento recomendadas son las siguientes:
(I) Fallas y causas comunes
- Defectos por desgaste: Se dividen en desgaste uniforme (adelgazamiento uniforme de la superficie de contacto general) y desgaste irregular (picaduras y surcos localizados). Las principales causas incluyen una dureza excesivamente alta del material, una alimentación irregular, un ajuste incorrecto del puerto de descarga o una selección de material inconsistente con las condiciones de trabajo;
- Fallas por agrietamiento y fractura: Inicialmente se manifiestan como microfisuras, que pueden convertirse en fracturas en la etapa posterior. Las principales causas incluyen defectos de fundición del material (inclusiones de escoria, poros de aire), tratamiento térmico deficiente, “paso de hierro” (bloques de hierro y otros objetos no triturables que entran en la cámara de trituración), alimentación excesiva o instalación suelta, lo que lleva a un aumento repentino de la tensión local;
- Fallos por aflojamiento: El aflojamiento de los sujetadores (pernos en U) provoca desviación de la posición cóncava, vibraciones anormales y desgaste por fricción durante el funcionamiento. Las principales causas incluyen superficies de contacto sin limpiar durante la instalación, falta de nivelación y alineación, o no apretar a tiempo los sujetadores sueltos después de un uso prolongado.
(II) Habilidades de mantenimiento diario
- Funcionamiento estándar: Asegurar una alimentación uniforme, evitar la alimentación excesiva en una sola vez y la carga desequilibrada, y eliminar los materiales que excedan las especificaciones y el "paso de hierro" que puedan entrar en la cámara de trituración; ajustar razonablemente el puerto de descarga para evitar el funcionamiento prolongado del equipo en un estado excesivamente apretado o suelto y reducir la sobrecarga local;
- Inspección regular: Adopte una combinación de inspección visual, auditiva y táctil para verificar periódicamente el grado de desgaste de la concavidad, si hay grietas en la superficie y si los sujetadores están sueltos. Use una linterna potente y una lupa para ayudar a verificar microdefectos y trate los problemas de manera oportuna para evitar que la falla se extienda; toque e inspeccione después de que la máquina se apague y se enfríe para percibir si hay sobrecalentamiento local, vibración anormal, etc.
- Instalación correcta: Limpie los residuos y las manchas de aceite de la superficie de contacto durante la instalación, asegúrese de que la concavidad esté nivelada y alineada, que la fundición de aleación de zinc esté completa y que los sujetadores estén bien apretados; al reemplazar piezas nuevas, asegúrese de que las especificaciones coincidan con las de las piezas antiguas y realice una prueba de funcionamiento después de la instalación para verificar la estabilidad operativa;
- Almacenamiento adecuado: El cóncavo sin usar debe almacenarse en un ambiente seco y ventilado para evitar la humedad y la corrosión, y para prevenir la disminución del rendimiento del material; evite golpes y extrusiones durante el almacenamiento para proteger la precisión e integridad de la superficie;
- Reemplazo oportuno: Cuando el desgaste de la pieza cóncava alcance el límite de diseño, o se produzcan grietas o fracturas graves, reemplácela a tiempo para evitar fallas en el equipo o la formación de partículas de material de calidad inferior debido a fallas en los componentes. Asimismo, registre el ciclo de reemplazo y optimice el plan de selección y mantenimiento.
- Tendencias de desarrollo de la industria y perspectivas futuras
Con el desarrollo de la minería, la construcción y otras industrias hacia la escala, la eficiencia y la sostenibilidad, los requisitos de rendimiento para los equipos de trituración mejoran constantemente. Como pieza de desgaste fundamental, el cóncavo de acero aleado también presenta tres tendencias de desarrollo:
Primero, mejora de materiales. Al agregar oligoelementos como molibdeno y lantano, optimizando la proporción de aleación, se mejora aún más la resistencia al desgaste, la tenacidad y la resistencia a la corrosión del material, y se reduce la dosificación de aleación para lograr "ligereza y alto rendimiento"; segundo, innovación de procesos. Se promueven procesos avanzados como la fundición con espuma perdida y la fundición por vibración de alta frecuencia, combinados con tecnología de detección inteligente, para mejorar la estabilidad de la calidad del producto y reducir los defectos de fundición; tercero, personalización y desarrollo inteligente. Se combinan las condiciones de trabajo específicas para proporcionar una proporción de material y un diseño de estructura de producto personalizados, e integran la tecnología de Internet de las Cosas para lograr el monitoreo en tiempo real del estado de desgaste de la concavidad, alerta temprana de fallas, reducción del tiempo de inactividad y reducción de los costos de operación y mantenimiento.
Como elemento fundamental en la producción de trituración cónica, la mejora del rendimiento del cóncavo de acero aleado impulsa directamente el aumento de la eficiencia en la industria de trituración. En el futuro, gracias a los continuos avances en la tecnología de materiales resistentes al desgaste y la tecnología de fundición, el cóncavo de acero aleado evolucionará hacia una mayor vida útil, una mayor adaptabilidad y menores costos de operación y mantenimiento, lo que brindará un sólido respaldo al desarrollo sostenible y eficiente de industrias como la minería y el procesamiento de agregados para la construcción.